Scenariusz: od uruchomienia zamówienia do gotowego produktu
Kompleksowy przykład dla produkcji: uruchomienie zamówienia, rozkrój i materiały, podział pracy, operacje na hali produkcyjnej, braki i ich wymiana, spawanie podzespołów, kontrola jakości i zamknięcie.
Ten scenariusz przedstawia drogę jednego zamówienia przez halę produkcyjną. Klient zatwierdził dwadzieścia regałów. Każdy regał składa się z czterech słupków z rur, pięciu półek z blachy oraz zakupionych okuć. Słupki są cięte laserem, półki są cięte i gięte, rama jest spawana, wszystko jest malowane.
Przejdziemy przez wszystkie kroki i zobaczymy, co zrobić, gdy coś pójdzie nie tak, ponieważ w produkcji zawsze tak bywa.
Kto bierze udział
- Planista uruchamia zamówienie, planuje rozkrój i materiały.
- Brygadzista rozdziela pracę i podejmuje decyzje na hali produkcyjnej.
- Operatorzy wykonują operacje.
- Kontroler sprawdza jakość.
W małej fabryce mogą to być dwie osoby. Role nie znikają.
Krok 1. Uruchom zamówienie
Otwórz Tablicę produkcyjną, znajdź szkic i kliknij Uruchom produkcję.
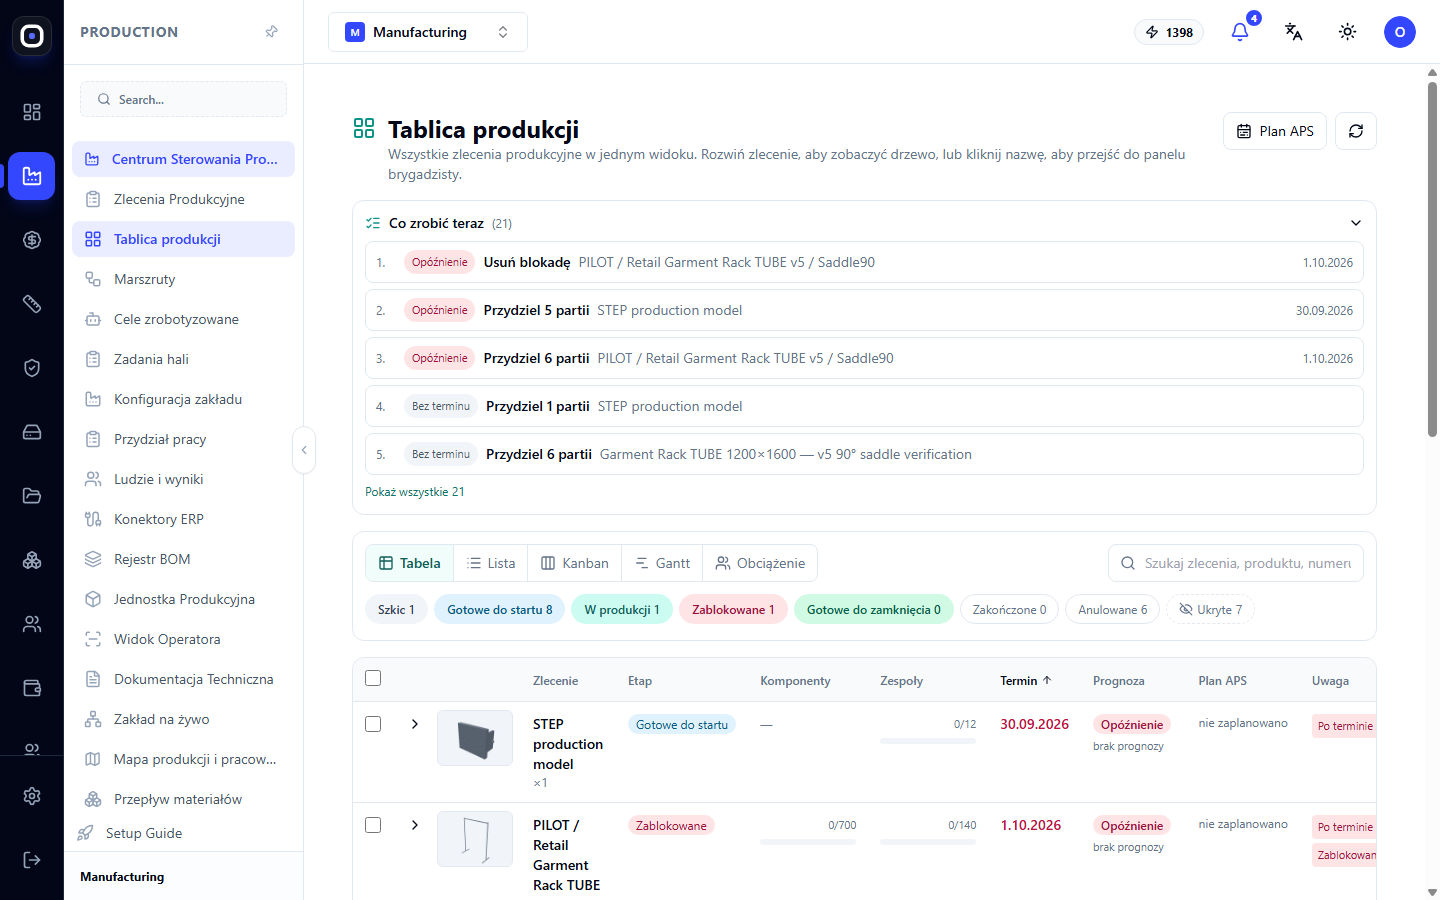
System sprawdza gotowość, zatwierdza specyfikację i tworzy partie produkcyjne: słupki, półki, ramy.
Jeśli nie uruchamia się. System poda przyczynę. Najczęściej dla jednego z typów detali nie ma wydanej marszruty. Otwórz marszruty, dopisz i wydaj.
Krok 2. Zaplanuj rozkrój
Otwórz Zlecenia produkcyjne, rozwiń zamówienie i kliknij Planuj zaopatrzenie (nesting) (Plan Supply (nesting)).
System porówna zapotrzebowanie z magazynem. Jeśli z poprzedniego zamówienia zostało dziesięć gotowych słupków, zaplanuje cięcie tylko siedemdziesięciu, a nie osiemdziesięciu. Na resztę utworzy dwa zadania: jedno dla rur, jedno dla blachy.
Przejrzyj listę brakujących pozycji: powinny tam być tylko okucia.
Krok 3. Sprawdź materiał
Otwórz Przepływ materiałów i znajdź kartę zamówienia. Spójrz na liczbę Brakuje.
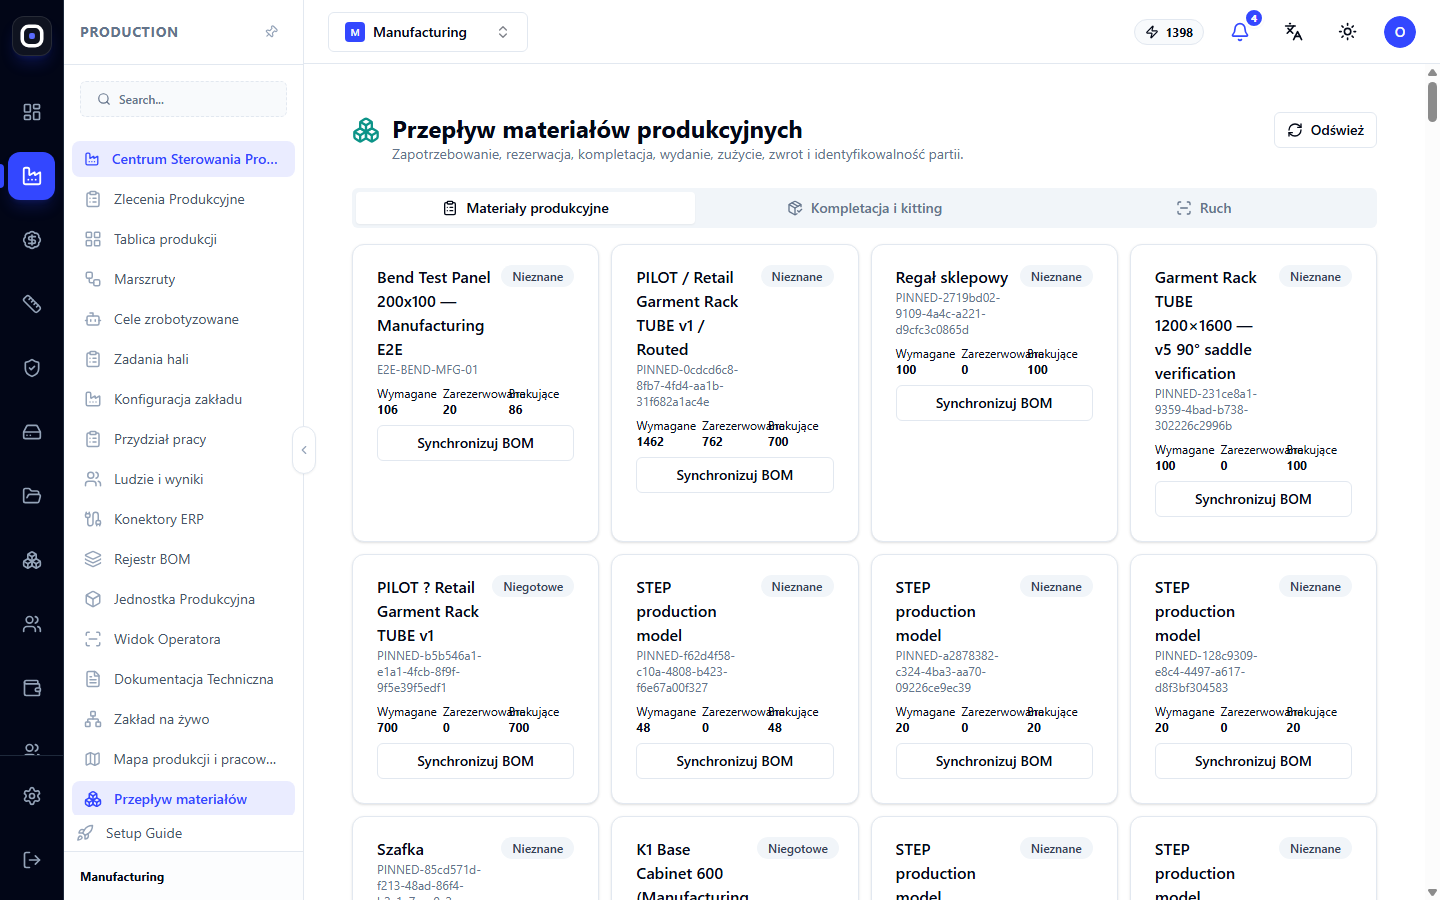
Zarezerwuj to, co jest w magazynie. Na to, czego brakuje, złóż zamówienie zakupu od razu, a nie wtedy, gdy operator przyjdzie po rury.
Jeśli materiału nie ma. Nie czekaj. Zacznij od tych detali, na które materiał jest, i śledź termin na tablicy.
Krok 4. Rozdziel pracę
Brygadzista otwiera Panel brygadzisty dla tego zamówienia. Na mapie 3D widać, które detale są gotowe do startu.
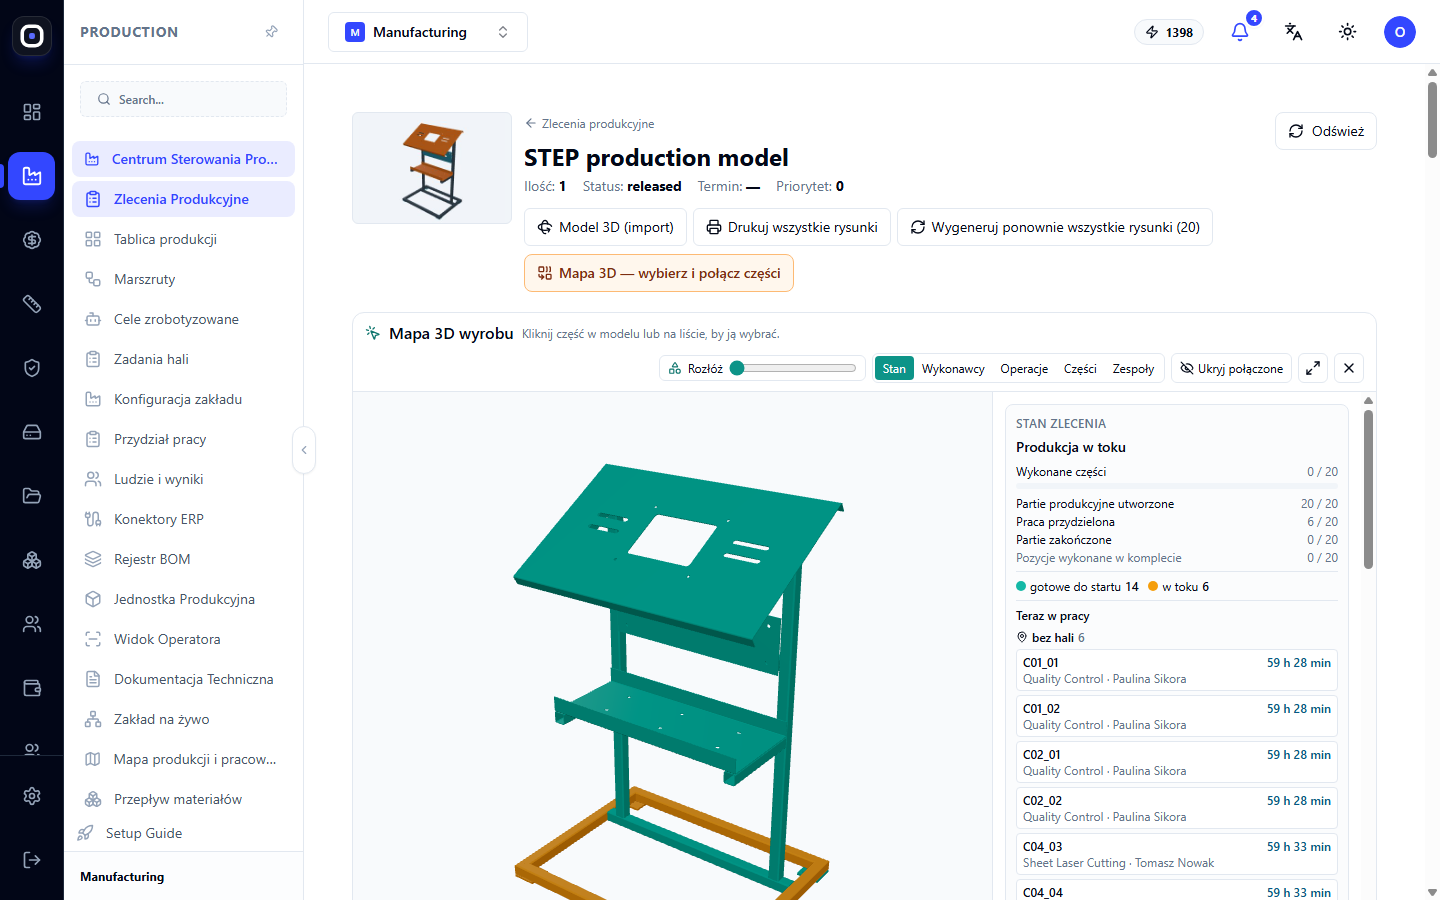
Zaznacza gotowe detale i przydziela wykonawców. To samo można zrobić na stronie Rozdział pracy dla wszystkich zamówień jednocześnie: przeciągnąć pracę z puli na ludzi lub kliknąć Rozdziel automatycznie.
Jeśli nie ma komu dać. System pokazuje tylko osoby z odpowiednimi umiejętnościami. Jeśli lista jest pusta, to albo wszyscy są zajęci, albo nikomu nie przypisano umiejętności.
Krok 5. Cięcie
Operator lasera otwiera Stanowisko pracy operatora, skanuje maszynę i partię, klika Start. Rysunki i pliki programu są dostępne w otwartej partii.
Po każdej rozciętej formatce raportuje na stronie Przyjęcie po rozkroju: jaka formatka została rozcięta, ile detali otrzymano, jaki jest pozostały materiał.
Jeśli operator nie raportuje. Następna operacja nie rozpocznie się, ponieważ dla systemu detali jeszcze nie ma. To najczęstsza przyczyna „zawieszania się” zamówień.
Krok 6. Gięcie
Półki idą na prasę krawędziową. Operator otwiera Centrum operatora gięcia, wybiera detal i maszynę oraz wykonuje gięcia w zalecanej kolejności, potwierdzając każde.
Krok 7. Coś się stało: brak
Podczas gięcia jedna półka z dwudziestu została uszkodzona. Operator klika Zakończ i wskazuje: dziewiętnaście dobrych, jedna wadliwa, przyczyna — niewłaściwy kąt.
Co dzieje się dalej bez żadnych dodatkowych działań:
- na panelu brygadzisty pojawia się oznaczenie: jedna sztuka do wymiany;
- zamówienie na tablicy pokazuje, że czegoś brakuje.
Brygadzista klika Wymień brak. Tworzy się nowa partia dokładnie na jedną półkę. Przechodzi ona tę samą marszrutę: cięcie, gięcie.
Zamówienia nie są ponownie uruchamiane. Dziewiętnaście dobrych półek idzie dalej, a dwudziesta nadrabia zaległości.
Jeśli jest zapas w magazynie. Zamiast nowej partii można wziąć gotową półkę z magazynu. Panel pokaże, czy są dostępne.
Krok 8. Spawanie podzespołów
Słupki i poprzeczki są gotowe. Teraz trzeba je zespawać w ramy. Spawacz nie decyduje sam, co z czym spawać.
Brygadzista na mapie 3D zaznacza detale jednej ramy i klika Połącz. Wybiera spawanie, wskazuje ilość. Pojawia się podzespół W-1 z własną partią, modelem i rysunkiem montażowym.
Gdy wszystkie detale podzespołu są gotowe, spawacz widzi go na swoim terminalu, bierze i rozpoczyna pracę.
Jeśli spawacz nie widzi podzespołu. Jakiś z jego detali nie jest jeszcze gotowy. Na karcie podzespołu jest napisane, na co czeka.
Krok 9. Kontrola jakości
W marszrucie ramy po spawaniu znajduje się oznaczenie „Wymagana kontrola jakości”. Gdy tylko spawacz zakończy operację, na stronie Zarządzanie jakością pojawia się kontrola.
Kontroler ogląda ramę i zapisuje wynik.
Jeśli kontrola została niezaliczona. Są dwie drogi. Jeśli spaw można ponownie wykonać, rama jest wysyłana do poprawki: ta sama partia wraca do spawacza. Jeśli nie, proponuje się brak, który zatwierdza upoważniona osoba, a brygadzista uruchamia wymianę.
Krok 10. Malowanie i montaż
Ramy i półki przechodzą pozostałe kroki marszruty w ten sam sposób: przydzielenie, start, zakończenie. Na panelu brygadzisty postęp rośnie w sztukach zdatnych.
Krok 11. Zamknięcie
Gdy wszystkie pozycje zostaną w pełni wykonane, na panelu brygadzisty pojawia się napis „Można zamknąć”, a zamówienie na tablicy przechodzi w odpowiedni etap.
Przed zamknięciem sprawdź:
- czy nie ma niezastąpionych braków;
- czy wszystkie poprawki zostały zamknięte;
- czy resztki materiału zostały zwrócone do magazynu.
Zamknij zamówienie.
Co pozostało po zamówieniu
Nawet po zamknięciu system przechowuje pełną historię.
- Każdy detal. Kto, kiedy i na jakiej maszynie go wykonał.
- Każda decyzja. Kto wymienił brak, zmienił marszrutę, przydzielił wykonawcę.
- Faktyczny czas. Ile faktycznie zajęła każda operacja. Następna wycena takiego produktu będzie dokładniejsza.
- Przyczyny opóźnień. Co dokładnie zabierało czas.
Jeśli po pół roku klient wróci z reklamacją, w ciągu minuty znajdziesz, z jakiej partii metalu i przez kogo został wykonany jego regał.
Codzienny rytm podczas realizacji
Rano. Planista otwiera tablicę produkcyjną i przechodzi listę „Co robić teraz”. Brygadzista otwiera rozdział pracy i rozwiązuje problemy.
W ciągu dnia. Brygadzista reaguje na braki i opóźnienia na panelu zamówienia. Operatorzy pracują ze swoich stanowisk.
Wieczorem. Brygadzista rozdziela pracę na jutro. Planista sprawdza, czy nie ma czerwonych oznaczeń prognozy.
Najczęstsze przyczyny opóźnień
Operatorzy nie odnotowują pracy
System widzi tylko to, co zostało zapisane. Niezakończona operacja lub pominięty raport z rozkroju zatrzymują wszystko, co idzie dalej.
Brak marszruty lub normy czasu
Bez marszruty detalu nie można uruchomić, bez normy nie można obliczyć terminu.
Materiał zamówiono za późno
Brak jest widoczny w dniu uruchomienia. Spójrz na niego w dniu uruchomienia.
Braku nie wymieniono
Niezastąpiony brak nie pozwala zamknąć zamówienia. Jest widoczny na panelu brygadzisty od razu.
Podzespołu nie utworzono
Detale są gotowe i leżą, a spawacz nic nie widzi, bo brygadzista nie połączył ich w podzespół.