Wie Oprela die Operationszeit berechnet: Geometrie, Maschine und Mensch
Die Operationszeit in Oprela wird nicht manuell für jedes Teil eingegeben. Sie wird aus der Teileform, den Fähigkeiten der jeweiligen Maschine und dem Tempo des Mitarbeiters berechnet und dann anhand der tatsächlichen Daten präzisiert. Wir erklären das Modell in einfachen Worten.
Zeitnormen sind die Grundlage sowohl für den Preis als auch für die Planung. Wenn die Norm falsch ist, ist alles falsch: das Angebot an den Kunden, die Auslastung der Werkstatt, die Lieferzeit und die Prämie des Mitarbeiters. Gleichzeitig ist es bei der Auftragsfertigung unmöglich, die Norm für jedes neue Teil manuell einzugeben, da die Teile jedes Mal anders sind.
Oprela berechnet die Zeit aus drei Komponenten.
1. Was zu tun ist: Teilegeometrie
Aus dem 3D-Modell kennt das System alles über das Teil, was die Zeit beeinflusst:
- Schneiden – Konturlänge, Anzahl der Löcher, Dicke und Material;
- Biegen – Anzahl der Biegungen, Länge und Größe des Teils;
- Schweißen – Länge der Nähte und deren Typ;
- Bohren, Fräsen, Montieren – Anzahl der Elemente und Abmessungen.
2. Womit es gemacht wird: Maschinenprofil
Jede Maschine hat ihre eigenen Werte: Schnittgeschwindigkeit für Material und Dicke, Zeit pro Biegung, Rüstzeit, Schweißgeschwindigkeit. Für typische Maschinen gibt es Vorlagen, die Sie mit Ihren Werten ergänzen. Zwei identische Maschinen können unterschiedliche Profile haben, wenn sie unterschiedlich arbeiten.
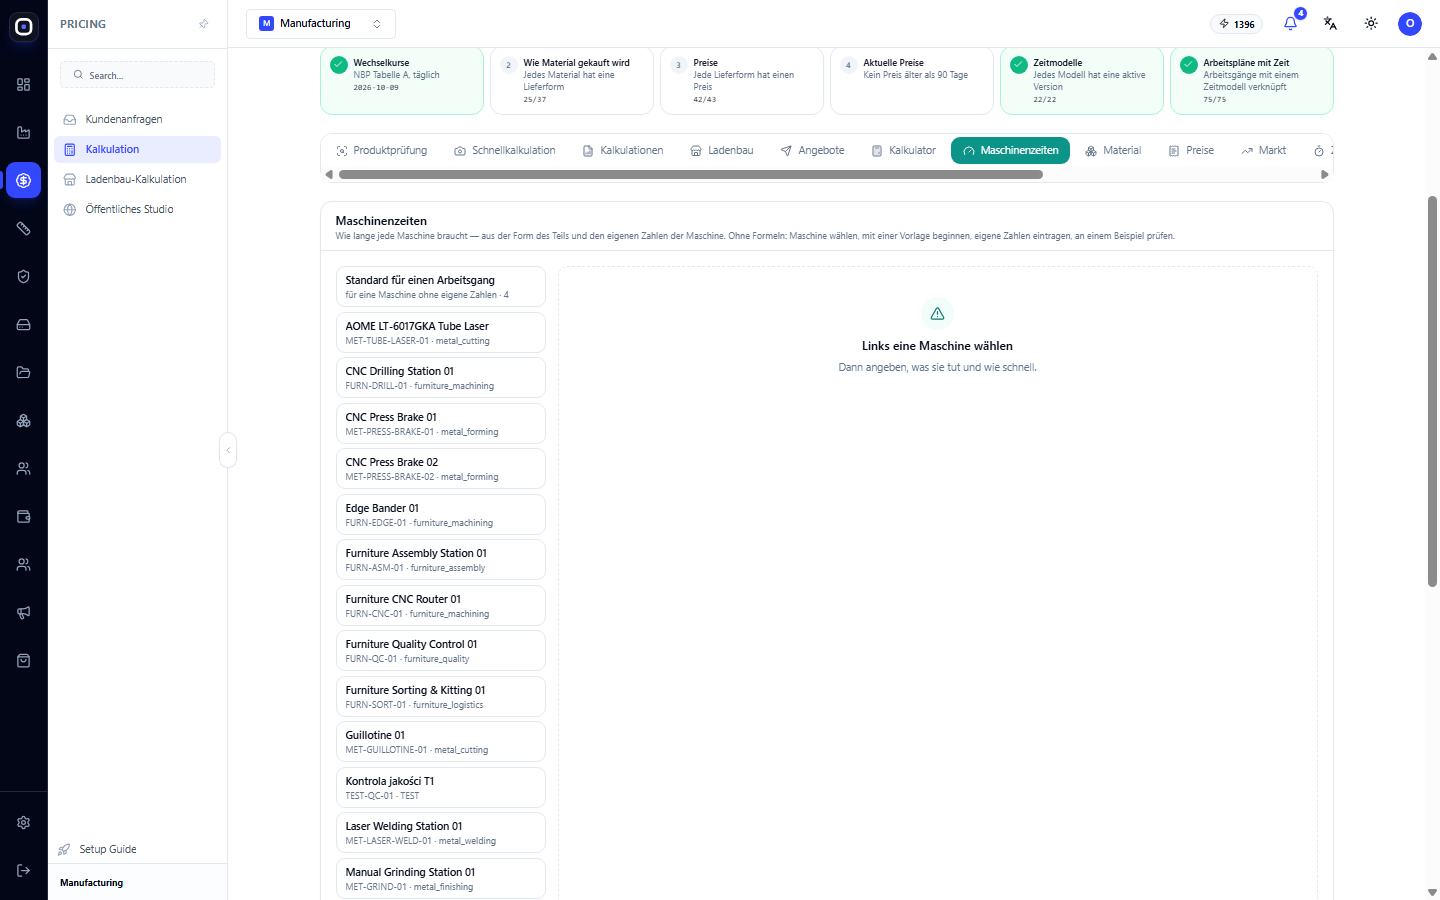
Separat berechnet werden:
- Rüstzeit – einmalig pro Charge, unabhängig von der Menge;
- Zeit pro Stück – wird mit der Menge multipliziert.
Daher ist der Stückpreis für eine Charge von hundert Einheiten berechtigterweise niedriger als für ein einzelnes Stück.
3. Wer es macht: Tempo des Menschen
Ein erfahrener Schweißer und ein Anfänger arbeiten mit unterschiedlicher Geschwindigkeit. Das System berücksichtigt die Qualifikation und das Tempo des Mitarbeiters, sodass der Plan für einen Bereich, in dem Anfänger arbeiten, nicht unrealistisch optimistisch ist.
Wie dies überprüft wird
Die Berechnung ist eine Hypothese. Die tatsächlichen Daten kommen aus der Werkstatt: Der Mitarbeiter markiert den Start und das Ende der Operation in Oprela Floor. Das System vergleicht die berechnete Zeit mit der tatsächlichen, und wenn der Unterschied stabil ist, schlägt der Manufacturing Advisor eine Kalibrierung vor: zum Beispiel „Schweißen an dieser Maschine dauert im Durchschnitt 25 % länger als berechnet“. Der Technologe überprüft den Vorschlag und nimmt ihn an oder lehnt ihn ab. Nichts ändert sich ohne menschliches Eingreifen.
Wo die berechnete Zeit verwendet wird
- Preis: Maschinen- und Arbeitskosten in den Selbstkosten.
- Planung: Auslastung von Maschinen und Bereichen, Termine.
- Arbeitsverteilung: Der Vorarbeiter sieht, wie lange eine Operation dauern sollte, und das System signalisiert, wenn sie sich verzögert.
- Mitarbeiterleistung: Die Produktivität wird mit einer realistischen Norm verglichen.
Warum das besser ist als Normen „aus Erfahrung“
- Ein neues Teil erhält sofort eine Norm, ohne Zeitmessung.
- Die Normen sind für alle Technologen und Manager gleich.
- Eine Änderung der Maschine oder Technologie ändert die Normen für alle Teile gleichzeitig.
- Die Normen werden mit jedem ausgeführten Auftrag genauer.
So fangen Sie an
Richten Sie die Profile von 3–5 Maschinen ein, die den größten Zeitanteil ausmachen (normalerweise Schneiden, Biegen, Schweißen). Überprüfen Sie die Berechnung an einigen Teilen, deren Zeiten Sie gut kennen. Fügen Sie die restlichen Maschinen schrittweise hinzu.